Domain schlickerguß.de kaufen?
Wir ziehen mit dem Projekt
schlickerguß.de um.
Sind Sie am Kauf der Domain
schlickerguß.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain schlickerguß.de kaufen?
Warum gibt es eine Kostensteigerung bei Ökostrom?
Es gibt mehrere Gründe für eine Kostensteigerung bei Ökostrom. Zum einen sind die Investitionskosten für den Bau und Betrieb von erneuerbaren Energieanlagen oft höher als bei konventionellen Kraftwerken. Zum anderen können schwankende Erzeugungskapazitäten von Wind- und Solarenergie zu höheren Kosten für die Netzstabilität und den Ausgleich von Angebot und Nachfrage führen. Zudem können staatliche Förderungen und Abgaben auf den Strompreis die Kosten für Ökostrom erhöhen. **
Wie können Organisationen ihre Kostensteigerung effektiv minimieren?
Organisationen können ihre Kostensteigerung effektiv minimieren, indem sie regelmäßig ihre Prozesse und Ausgaben überprüfen, um ineffiziente Bereiche zu identifizieren und zu optimieren. Außerdem sollten sie alternative Lieferanten und günstigere Beschaffungsmöglichkeiten in Betracht ziehen, um Kosten zu senken. Zudem ist es wichtig, ein Kostenmanagement-System zu implementieren, um Ausgaben zu kontrollieren und Budgets einzuhalten. **


Ähnliche Suchbegriffe für Kostensteigerung
Top-Angebote
Produkte zum Begriff Kostensteigerung:
-
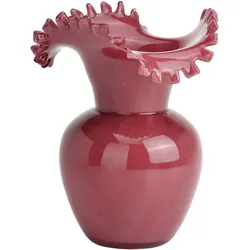
PUR FLEUR Vase aus Glas moderne FormgebungElegante Vase aus Glas Stilvoll und vielseitig kombinierbar: Die Vase von PUR FLEUR passt wunderbar in verschiedene Wohnstile! Ob mit Blumen, Zweigen oder als einzelnes Dekostück: Verleihe deinen Räumen mit diesem geschmackvollen Accessoire eine einladende Note. Auf einen Blick ideal für Tisch, Sideboard oder Regal geeignet Zur Auswahl klein: ca. 14 cm Breite, 18 cm Höhe und 14 cm Tiefe groß: ca. 20 cm Breite, 24 cm Höhe und 20 cm Tiefe Identifikationsnummer GTIN: 4007698723170 Bitte beachten Dieser Artikel ist nicht an einen Paketshop, eine Packstation oder ins Ausland lieferbar.19,99 €*Versand: 5,95 €Sichere Weiterleitung zum Anbieter
-
TI | titaniumgefülltes Epoxidharz-System für Reparatur und Formgebung | 2 kg | grauWEICON TI verfügt über hohe Druckbeständigkeiten sowie sehr gute chemische Beständigkeiten. Es eignet sich insbesondere für Reparaturen von Pumpen, Ventilen, Verschleißplatten, Kugellagersitzen, Wellen und Propellern und zum Auskleiden von Pumpengehäusen und Gleitlagern. Das Epoxidharz-System kann im Maschinen- und Anlagenbau, im Apparatebau sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 14 h +150 °C Aluminium sandgestrahlt: 3 N/mm2 Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 10.0 MPa Breite: 130.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,9 % Dichte der Mischung: 1,6 g/cm3 Dichte Harz: 1.6 g/cm3 Dichte Härter: 1.5 g/cm3 Druckfestigkeit|DIN EN ISO 604: 66.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,7·1013 Ω·m E-Modul (Zug)|DIN EN ISO 527-2: 6200-6800 MPa Edelstahl V2A sandgestrahlt: 3.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 16 Std. Füllstoff: Titan Haftfestigkeit|DIN EN ISO 4624: 5.0 MPa Härte (Shore D)|DIN ISO 7619: 83±3 IMPA-Code: 812946 ISSA-Code: 75.509.22/23 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 9 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:33 Mischungsverhältnis nach Volumen: 100:35 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 7 Std. Schlagzähigkeit|DIN EN ISO 179-1/1eU: 1,7 kJ/m2 Schrumpf: 0,09 % Stahl 1.0338 sandgestrahlt: 5.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +52 °C Tg nach Tempern (150 °C)|(DSC): +148 °C Topfzeit|bei 20 °C, 500 g Ansatz: 120 Min. Verbrauch|Schichtstärke 1,0 mm: 1.6 kg/m2 Viskosität der Mischung|bei +25 °C: 150.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2 (*nach Tempern): +150* °C Zugfestigkeit|DIN EN ISO 527-2: 53.0 MPa253,03 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
B | stahlgefülltes Epoxidharz-System für Reparatur und Formgebung | 200 g | dunkelgrauDas Epoxidharz-System WEICON B eignet sich besonders für detaillierte Reproduktionen im Modell- und Formenbau, zur Herstellung von Werkzeugen, Schablonen, Lehren und Spannvorrichtungen, zum Ausfüllen von Lunkern und Mikroporositäten an Guss- und Stahlteilen sowie für allgemeine Reparaturarbeiten, bei denen eine stahlgefüllte Vergussmasse von Vorteil ist. Beim Wiederaufbau von schwer beschädigten Stahlbauteilen mit WEICON B entsteht an den Bauteilen kein Wärmeverzug und somit keine Störung des Metallgefüges, wie z. B. beim Auftragsschweißen. Es kann im Maschinenbau, im Werkzeugbau, im Modell- und Formenbau sowie in vielen weiteren Bereichen zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 4 h +60 °C Aluminium sandgestrahlt: 12 MPa Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 72.0 MPa Breite: 97.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 1,2 % Dichte der Mischung: 2,5 g/cm3 Dichte Harz: 2.9 g/cm3 Dichte Härter: 1.0 g/cm3 Druckfestigkeit|DIN EN ISO 604: 106.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 2,21·10^14 Ω·m E-Modul (Biege)|DIN EN ISO 178: 4700-4900 MPa E-Modul (Zug)|DIN EN ISO 527-2: 4100-4600 MPa Edelstahl V2A sandgestrahlt: 22.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 24 Std. Füllstoff: Stahl Haftfestigkeit|DIN EN ISO 4624: 17.0 MPa Härte (Shore D)|DIN ISO 7619: 84 ± 3 IMPA-Code: 812905/06 ISSA-Code: 75.509.03/04 max. Schichtstärke|je Arbeitsgang: 30.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 13 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:10 Mischungsverhältnis nach Volumen: 100:29 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 9 Std. Schrumpf: 0,10 % Stahl 1.0338 sandgestrahlt: 20.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +57 °C Topfzeit|bei 20 °C, 500 g Ansatz: ~60 Min. Verbrauch|Schichtstärke 1,0 mm: 2,5 kg/m2 Viskosität der Mischung|bei +25 °C: 200.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2: +67 °C Wärmekapazität|DIN EN ISO 22007-4: 0.65 J/(g·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.55 W/m·K Zugfestigkeit|DIN EN ISO 527-2: 43.0 MPa26,16 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
C | aluminiumgefülltes Epoxidharz-System für Reparatur und Formgebung | 0,2 kg | grauWEICON C ist ein temperaturbeständiges und fließfähiges Epoxidharz-System speziell für den industriellen Einsatz. Der Klebstoff ist nicht korrodierend, antimagnetisch und praktisch schrumpffrei aushärtend. WEICON C eignet sich besonders als Klebstoff für großflächige Anwendungen, für das Ausgießen von Formen sowie für die Herstellung von Fixiervorrichtungen und Werkzeugen (z. B. Spritzgussformen). Es kann im Werkzeug- und Formenbau sowie in vielen weiteren industriellen Bereichen, die starker Wärmebeanspruchung unterliegen, zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 14 h +120 °C Aluminium sandgestrahlt: 8 MPa Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 83 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,9 % Dichte der Mischung: 1,6 g/cm3 Dichte Harz: 1.8 g/cm3 Dichte Härter: 1.0 g/cm3 Druckfestigkeit|DIN EN ISO 604: 174.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 2,11·10^14 Ω·m E-Modul (Biege)|DIN EN ISO 178: 7200-7500 MPa E-Modul (Druck)|DIN EN ISO 604: 6200-6700 MPa E-Modul (Zug)|DIN EN ISO 527-2: 6400-7500 MPa Edelstahl V2A sandgestrahlt: 16.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 12 Std. Füllstoff: Aluminium Haftfestigkeit|DIN EN ISO 4624: 25 MPa Härte (Shore D)|DIN ISO 7619: 89±3 IMPA-Code: 812903/04 ISSA-Code: 75.509.07/08 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 6 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 24 Mon. Mischungsverhältnis nach Gewicht: 100:11 Mischungsverhältnis nach Volumen: 100:20 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 4 Std. Schrumpf: 0,07 % Stahl 1.0338 sandgestrahlt: 15.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +58 °C Tg nach Tempern (bei 120 °C)|(DSC): +120 °C Topfzeit|bei 20 °C, 500 g Ansatz: 60 Min. Verbrauch|Schichtstärke 1,0 mm: 1,6 kg/m2 Viskosität der Mischung|bei +25 °C: ~35.000 mPa·s Wärmeausdehnungskoeffizient|ISO 11359: 40·60^-6 K^-1 1/m·K Wärmeformbeständigkeit|DIN EN ISO 75-2 (*nach Tempern): +60 °C/+108 °C* Wärmekapazität|DIN EN ISO 22007-4: 0.96 J/(g·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.65 W/m·K Zugfestigkeit|DIN EN ISO 527-2: 50.0 MPa32,94 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter

-
Was sind die Hauptgründe für die Kostensteigerung in verschiedenen Branchen?
Die Hauptgründe für Kostensteigerungen in verschiedenen Branchen sind steigende Rohstoffpreise, erhöhte Arbeitskosten und veränderte gesetzliche Anforderungen. Diese Faktoren können dazu führen, dass Unternehmen ihre Preise anpassen müssen, um rentabel zu bleiben. Eine ineffiziente Nutzung von Ressourcen und unvorhergesehene Ereignisse wie Naturkatastrophen können ebenfalls zu Kostensteigerungen führen. **
-
Welche Faktoren können zu einer unerwarteten Kostensteigerung in einem Projekt führen?
Unerwartete Änderungen im Umfang des Projekts, unvorhergesehene technische Probleme und Verzögerungen bei der Lieferung von Materialien oder Dienstleistungen können zu einer unerwarteten Kostensteigerung führen. Es ist wichtig, diese Risikofaktoren frühzeitig zu identifizieren und entsprechende Maßnahmen zu ergreifen, um die Kosten im Rahmen zu halten. Eine genaue Planung, regelmäßige Überwachung des Projekts und eine offene Kommunikation mit allen Beteiligten können dazu beitragen, unerwartete Kostensteigerungen zu vermeiden. **
-
Wie kann man die Kostensteigerung in Unternehmen effektiv kontrollieren und minimieren?
1. Durch regelmäßige Überwachung und Analyse der Kostenentwicklung können frühzeitig Abweichungen erkannt und Gegenmaßnahmen ergriffen werden. 2. Die Implementierung von Kostenmanagement-Tools und -Prozessen hilft dabei, Transparenz über die Kostenstrukturen zu schaffen und Einsparungspotenziale zu identifizieren. 3. Eine enge Zusammenarbeit zwischen den verschiedenen Abteilungen und eine klare Kommunikation über Budgetvorgaben und -ziele sind entscheidend, um eine effektive Kostenkontrolle zu gewährleisten. **
-
Wie können Unternehmen die anhaltende Kostensteigerung bewältigen und ihre Wettbewerbsfähigkeit aufrechterhalten?
Unternehmen können die anhaltende Kostensteigerung bewältigen, indem sie ihre Prozesse optimieren, effizienter arbeiten und Kosten senken. Sie können auch ihre Produkte und Dienstleistungen differenzieren, um sich von der Konkurrenz abzuheben und ihre Preise entsprechend anzupassen. Zudem ist es wichtig, ständig den Markt zu beobachten, Trends zu erkennen und flexibel auf Veränderungen zu reagieren. **
Welche Faktoren können zu einer unerwarteten Kostensteigerung in einem Projekt führen?
Unerwartete Änderungen im Umfang des Projekts, unvorhergesehene technische Probleme und Verzögerungen bei der Lieferung von Materialien oder Dienstleistungen können zu einer unerwarteten Kostensteigerung führen. Es ist wichtig, diese Risiken frühzeitig zu identifizieren und entsprechende Maßnahmen zu ergreifen, um die Kosten im Rahmen zu halten. Eine genaue Budgetplanung und regelmäßige Überwachung des Projekts können helfen, unerwartete Kostensteigerungen zu vermeiden. **
Welche Faktoren könnten für eine unerwartete Kostensteigerung in einem Projekt verantwortlich sein?
Unerwartete Änderungen in den Anforderungen oder im Umfang des Projekts können zu zusätzlichen Kosten führen. Fehlkalkulationen bei der Ressourcenplanung oder unvorhergesehene technische Probleme können ebenfalls zu Kostensteigerungen führen. Externe Einflüsse wie Währungsschwankungen, Lieferverzögerungen oder politische Ereignisse können ebenfalls unerwartete Kosten verursachen. **
Top-Angebote
Produkte zum Begriff Kostensteigerung:
-
Vina Anti-Geliermittel Enzyme zur Verflüssigung des Fruchtbreies 50 mlVina Anti-Geliermittel Enzyme zur Verflüssigung des Fruchtbreies 50 ml Produktnummer: 0692502242 Verbesserung der Farb- und Saftausbeute durch Abbau der Zellwände auf biomechanischem Wege. Verbesserung der Klärung. konzentriert flüssig Inhalt: 50 ml Herstellerinformationen: Hefereinzucht Schlag GmbH Langertstrasse 92 73431 Aalen, DEUTSCHLAND eMail: info@vina-reinhefen.de Herstellernr. 21000 Verbraucherhinweise Gefahrenhinweise Kann bei Einatmen Allergie, asthmaartige Symptome oder Atembeschwerden verursachen. Sicherheitshinweise Bei Symptomen der Atemwege: GIFTINFORMATIONSZENTRUM/Arzt anrufen.Inhalt/Behälter einer zugelassenen Abfallentsorgungseinrichtung zuführen.Ist ärztlicher Rat erforderlich, Verpackung oder Kennzeichnungsetikett bereithalten.Darf nicht in die Hände von Kindern gelangen.Einatmen von Nebel/Dampf/Aerosol vermeiden.Bei unzureichender Belüftung Atemschutz tragen.BEI EINATMEN: Die Person an die frische Luft bringen und für ungehinderte Atmung sorgen.4,89 €*Versand: 4,99 €Sichere Weiterleitung zum Anbieter
-
PUR FLEUR Vase aus Glas moderne FormgebungElegante Vase aus Glas Stilvoll und vielseitig kombinierbar: Die Vase von PUR FLEUR passt wunderbar in verschiedene Wohnstile! Ob mit Blumen, Zweigen oder als einzelnes Dekostück: Verleihe deinen Räumen mit diesem geschmackvollen Accessoire eine einladende Note. Auf einen Blick ideal für Tisch, Sideboard oder Regal geeignet Zur Auswahl klein: ca. 14 cm Breite, 18 cm Höhe und 14 cm Tiefe groß: ca. 20 cm Breite, 24 cm Höhe und 20 cm Tiefe Identifikationsnummer GTIN: 4007698723170 Bitte beachten Dieser Artikel ist nicht an einen Paketshop, eine Packstation oder ins Ausland lieferbar.19,99 €*Versand: 5,95 €Sichere Weiterleitung zum Anbieter
-
TI | titaniumgefülltes Epoxidharz-System für Reparatur und Formgebung | 2 kg | grauWEICON TI verfügt über hohe Druckbeständigkeiten sowie sehr gute chemische Beständigkeiten. Es eignet sich insbesondere für Reparaturen von Pumpen, Ventilen, Verschleißplatten, Kugellagersitzen, Wellen und Propellern und zum Auskleiden von Pumpengehäusen und Gleitlagern. Das Epoxidharz-System kann im Maschinen- und Anlagenbau, im Apparatebau sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 14 h +150 °C Aluminium sandgestrahlt: 3 N/mm2 Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 10.0 MPa Breite: 130.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,9 % Dichte der Mischung: 1,6 g/cm3 Dichte Harz: 1.6 g/cm3 Dichte Härter: 1.5 g/cm3 Druckfestigkeit|DIN EN ISO 604: 66.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,7·1013 Ω·m E-Modul (Zug)|DIN EN ISO 527-2: 6200-6800 MPa Edelstahl V2A sandgestrahlt: 3.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 16 Std. Füllstoff: Titan Haftfestigkeit|DIN EN ISO 4624: 5.0 MPa Härte (Shore D)|DIN ISO 7619: 83±3 IMPA-Code: 812946 ISSA-Code: 75.509.22/23 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 9 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:33 Mischungsverhältnis nach Volumen: 100:35 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 7 Std. Schlagzähigkeit|DIN EN ISO 179-1/1eU: 1,7 kJ/m2 Schrumpf: 0,09 % Stahl 1.0338 sandgestrahlt: 5.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +52 °C Tg nach Tempern (150 °C)|(DSC): +148 °C Topfzeit|bei 20 °C, 500 g Ansatz: 120 Min. Verbrauch|Schichtstärke 1,0 mm: 1.6 kg/m2 Viskosität der Mischung|bei +25 °C: 150.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2 (*nach Tempern): +150* °C Zugfestigkeit|DIN EN ISO 527-2: 53.0 MPa253,03 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Warum gibt es eine Kostensteigerung bei Ökostrom?
Es gibt mehrere Gründe für eine Kostensteigerung bei Ökostrom. Zum einen sind die Investitionskosten für den Bau und Betrieb von erneuerbaren Energieanlagen oft höher als bei konventionellen Kraftwerken. Zum anderen können schwankende Erzeugungskapazitäten von Wind- und Solarenergie zu höheren Kosten für die Netzstabilität und den Ausgleich von Angebot und Nachfrage führen. Zudem können staatliche Förderungen und Abgaben auf den Strompreis die Kosten für Ökostrom erhöhen. **
-
Wie können Organisationen ihre Kostensteigerung effektiv minimieren?
Organisationen können ihre Kostensteigerung effektiv minimieren, indem sie regelmäßig ihre Prozesse und Ausgaben überprüfen, um ineffiziente Bereiche zu identifizieren und zu optimieren. Außerdem sollten sie alternative Lieferanten und günstigere Beschaffungsmöglichkeiten in Betracht ziehen, um Kosten zu senken. Zudem ist es wichtig, ein Kostenmanagement-System zu implementieren, um Ausgaben zu kontrollieren und Budgets einzuhalten. **
-
Was sind die Hauptgründe für die Kostensteigerung in verschiedenen Branchen?
Die Hauptgründe für Kostensteigerungen in verschiedenen Branchen sind steigende Rohstoffpreise, erhöhte Arbeitskosten und veränderte gesetzliche Anforderungen. Diese Faktoren können dazu führen, dass Unternehmen ihre Preise anpassen müssen, um rentabel zu bleiben. Eine ineffiziente Nutzung von Ressourcen und unvorhergesehene Ereignisse wie Naturkatastrophen können ebenfalls zu Kostensteigerungen führen. **
-
Welche Faktoren können zu einer unerwarteten Kostensteigerung in einem Projekt führen?
Unerwartete Änderungen im Umfang des Projekts, unvorhergesehene technische Probleme und Verzögerungen bei der Lieferung von Materialien oder Dienstleistungen können zu einer unerwarteten Kostensteigerung führen. Es ist wichtig, diese Risikofaktoren frühzeitig zu identifizieren und entsprechende Maßnahmen zu ergreifen, um die Kosten im Rahmen zu halten. Eine genaue Planung, regelmäßige Überwachung des Projekts und eine offene Kommunikation mit allen Beteiligten können dazu beitragen, unerwartete Kostensteigerungen zu vermeiden. **
Ähnliche Suchbegriffe für Kostensteigerung
-
B | stahlgefülltes Epoxidharz-System für Reparatur und Formgebung | 200 g | dunkelgrauDas Epoxidharz-System WEICON B eignet sich besonders für detaillierte Reproduktionen im Modell- und Formenbau, zur Herstellung von Werkzeugen, Schablonen, Lehren und Spannvorrichtungen, zum Ausfüllen von Lunkern und Mikroporositäten an Guss- und Stahlteilen sowie für allgemeine Reparaturarbeiten, bei denen eine stahlgefüllte Vergussmasse von Vorteil ist. Beim Wiederaufbau von schwer beschädigten Stahlbauteilen mit WEICON B entsteht an den Bauteilen kein Wärmeverzug und somit keine Störung des Metallgefüges, wie z. B. beim Auftragsschweißen. Es kann im Maschinenbau, im Werkzeugbau, im Modell- und Formenbau sowie in vielen weiteren Bereichen zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 4 h +60 °C Aluminium sandgestrahlt: 12 MPa Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 72.0 MPa Breite: 97.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 1,2 % Dichte der Mischung: 2,5 g/cm3 Dichte Harz: 2.9 g/cm3 Dichte Härter: 1.0 g/cm3 Druckfestigkeit|DIN EN ISO 604: 106.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 2,21·10^14 Ω·m E-Modul (Biege)|DIN EN ISO 178: 4700-4900 MPa E-Modul (Zug)|DIN EN ISO 527-2: 4100-4600 MPa Edelstahl V2A sandgestrahlt: 22.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 24 Std. Füllstoff: Stahl Haftfestigkeit|DIN EN ISO 4624: 17.0 MPa Härte (Shore D)|DIN ISO 7619: 84 ± 3 IMPA-Code: 812905/06 ISSA-Code: 75.509.03/04 max. Schichtstärke|je Arbeitsgang: 30.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 13 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:10 Mischungsverhältnis nach Volumen: 100:29 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 9 Std. Schrumpf: 0,10 % Stahl 1.0338 sandgestrahlt: 20.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +57 °C Topfzeit|bei 20 °C, 500 g Ansatz: ~60 Min. Verbrauch|Schichtstärke 1,0 mm: 2,5 kg/m2 Viskosität der Mischung|bei +25 °C: 200.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2: +67 °C Wärmekapazität|DIN EN ISO 22007-4: 0.65 J/(g·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.55 W/m·K Zugfestigkeit|DIN EN ISO 527-2: 43.0 MPa26,16 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
C | aluminiumgefülltes Epoxidharz-System für Reparatur und Formgebung | 0,2 kg | grauWEICON C ist ein temperaturbeständiges und fließfähiges Epoxidharz-System speziell für den industriellen Einsatz. Der Klebstoff ist nicht korrodierend, antimagnetisch und praktisch schrumpffrei aushärtend. WEICON C eignet sich besonders als Klebstoff für großflächige Anwendungen, für das Ausgießen von Formen sowie für die Herstellung von Fixiervorrichtungen und Werkzeugen (z. B. Spritzgussformen). Es kann im Werkzeug- und Formenbau sowie in vielen weiteren industriellen Bereichen, die starker Wärmebeanspruchung unterliegen, zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 14 h +120 °C Aluminium sandgestrahlt: 8 MPa Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 83 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,9 % Dichte der Mischung: 1,6 g/cm3 Dichte Harz: 1.8 g/cm3 Dichte Härter: 1.0 g/cm3 Druckfestigkeit|DIN EN ISO 604: 174.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 2,11·10^14 Ω·m E-Modul (Biege)|DIN EN ISO 178: 7200-7500 MPa E-Modul (Druck)|DIN EN ISO 604: 6200-6700 MPa E-Modul (Zug)|DIN EN ISO 527-2: 6400-7500 MPa Edelstahl V2A sandgestrahlt: 16.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 12 Std. Füllstoff: Aluminium Haftfestigkeit|DIN EN ISO 4624: 25 MPa Härte (Shore D)|DIN ISO 7619: 89±3 IMPA-Code: 812903/04 ISSA-Code: 75.509.07/08 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 6 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 24 Mon. Mischungsverhältnis nach Gewicht: 100:11 Mischungsverhältnis nach Volumen: 100:20 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 4 Std. Schrumpf: 0,07 % Stahl 1.0338 sandgestrahlt: 15.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +58 °C Tg nach Tempern (bei 120 °C)|(DSC): +120 °C Topfzeit|bei 20 °C, 500 g Ansatz: 60 Min. Verbrauch|Schichtstärke 1,0 mm: 1,6 kg/m2 Viskosität der Mischung|bei +25 °C: ~35.000 mPa·s Wärmeausdehnungskoeffizient|ISO 11359: 40·60^-6 K^-1 1/m·K Wärmeformbeständigkeit|DIN EN ISO 75-2 (*nach Tempern): +60 °C/+108 °C* Wärmekapazität|DIN EN ISO 22007-4: 0.96 J/(g·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.65 W/m·K Zugfestigkeit|DIN EN ISO 527-2: 50.0 MPa32,94 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
TI | titaniumgefülltes Epoxidharz-System für Reparatur und Formgebung | 200 g | grauWEICON TI verfügt über hohe Druckbeständigkeiten sowie sehr gute chemische Beständigkeiten. Es eignet sich insbesondere für Reparaturen von Pumpen, Ventilen, Verschleißplatten, Kugellagersitzen, Wellen und Propellern und zum Auskleiden von Pumpengehäusen und Gleitlagern. Das Epoxidharz-System kann im Maschinen- und Anlagenbau, im Apparatebau sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 14 h +150 °C Aluminium sandgestrahlt: 3 N/mm2 Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 10.0 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,9 % Dichte der Mischung: 1,6 g/cm3 Dichte Harz: 1.6 g/cm3 Dichte Härter: 1.5 g/cm3 Druckfestigkeit|DIN EN ISO 604: 66.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,7·1013 Ω·m E-Modul (Zug)|DIN EN ISO 527-2: 6200-6800 MPa Edelstahl V2A sandgestrahlt: 3.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 16 Std. Füllstoff: Titan Haftfestigkeit|DIN EN ISO 4624: 5.0 MPa Härte (Shore D)|DIN ISO 7619: 83±3 IMPA-Code: 812945/46 ISSA-Code: 75.509.22/23 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 9 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:33 Mischungsverhältnis nach Volumen: 100:35 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 7 Std. Schlagzähigkeit|DIN EN ISO 179-1/1eU: 1,7 kJ/m2 Schrumpf: 0,09 % Stahl 1.0338 sandgestrahlt: 5.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +52 °C Tg nach Tempern (150 °C)|(DSC): +148 °C Topfzeit|bei 20 °C, 500 g Ansatz: 120 Min. Verbrauch|Schichtstärke 1,0 mm: 1.6 kg/m2 Viskosität der Mischung|bei +25 °C: 150.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2 (*nach Tempern): +150* °C Zugfestigkeit|DIN EN ISO 527-2: 53.0 MPa44,54 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
Wie kann man die Kostensteigerung in Unternehmen effektiv kontrollieren und minimieren?
1. Durch regelmäßige Überwachung und Analyse der Kostenentwicklung können frühzeitig Abweichungen erkannt und Gegenmaßnahmen ergriffen werden. 2. Die Implementierung von Kostenmanagement-Tools und -Prozessen hilft dabei, Transparenz über die Kostenstrukturen zu schaffen und Einsparungspotenziale zu identifizieren. 3. Eine enge Zusammenarbeit zwischen den verschiedenen Abteilungen und eine klare Kommunikation über Budgetvorgaben und -ziele sind entscheidend, um eine effektive Kostenkontrolle zu gewährleisten. **
-
Wie können Unternehmen die anhaltende Kostensteigerung bewältigen und ihre Wettbewerbsfähigkeit aufrechterhalten?
Unternehmen können die anhaltende Kostensteigerung bewältigen, indem sie ihre Prozesse optimieren, effizienter arbeiten und Kosten senken. Sie können auch ihre Produkte und Dienstleistungen differenzieren, um sich von der Konkurrenz abzuheben und ihre Preise entsprechend anzupassen. Zudem ist es wichtig, ständig den Markt zu beobachten, Trends zu erkennen und flexibel auf Veränderungen zu reagieren. **
-
Welche Faktoren können zu einer unerwarteten Kostensteigerung in einem Projekt führen?
Unerwartete Änderungen im Umfang des Projekts, unvorhergesehene technische Probleme und Verzögerungen bei der Lieferung von Materialien oder Dienstleistungen können zu einer unerwarteten Kostensteigerung führen. Es ist wichtig, diese Risiken frühzeitig zu identifizieren und entsprechende Maßnahmen zu ergreifen, um die Kosten im Rahmen zu halten. Eine genaue Budgetplanung und regelmäßige Überwachung des Projekts können helfen, unerwartete Kostensteigerungen zu vermeiden. **
-
Welche Faktoren könnten für eine unerwartete Kostensteigerung in einem Projekt verantwortlich sein?
Unerwartete Änderungen in den Anforderungen oder im Umfang des Projekts können zu zusätzlichen Kosten führen. Fehlkalkulationen bei der Ressourcenplanung oder unvorhergesehene technische Probleme können ebenfalls zu Kostensteigerungen führen. Externe Einflüsse wie Währungsschwankungen, Lieferverzögerungen oder politische Ereignisse können ebenfalls unerwartete Kosten verursachen. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.